Conexões do sistema hidráulico: roscas, mangueiras e ponteiras correspondentes corretamente
Uma equipe de manutenção troca uma mangueira de 1/2 pol. em uma prensa de 3.000 psi, aperta o novo adaptador com o mesmo valor que funcionou da última vez e encontra óleo vazando na porta antes do final do turno. A mangueira raramente é a culpada. A rosca da porta, a face de vedação e o ferrolho de crimpagem foram escolhidos como três decisões separadas em vez de um sistema de montagem.
Aqui está a conclusão: as conexões do sistema hidráulico somente vedam quando a rosca e a vedação da porta, o padrão e o furo da mangueira e a ponteira projetada para aquela construção específica da mangueira são compatíveis entre si. Uma única incompatibilidade, como uma sede de 60 graus pressionada contra um cone de 74 graus, uma luva emprestada da série de mangueiras errada ou um valor de torque copiado entre tamanhos, produz um vazamento que nenhuma quantidade de reaperto irá curar.
O que se segue é como as principais famílias de acessórios diferem, de onde vêm os erros de campo e o que escrever em um pedido de compra para que as peças cheguem como um conjunto funcional.
Onde os problemas de adaptação realmente aparecem
A literatura sobre manutenção de fluidos continua retornando o mesmo padrão: contaminação e defeitos relacionados às juntas são responsáveis pela maior parcela do tempo de inatividade hidráulica, enquanto o próprio corpo da mangueira raramente é o primeiro componente a falhar. Isso tem uma consequência direta de compra. Uma mangueira classificada para 4.000 psi só vale sua classificação se a inserção, o terminal, a crimpagem e a porta forem construídos no mesmo nível.
Quatro erros aparecem repetidamente no chão de fábrica:
Ângulos de cone que parecem idênticos, mas não são. Um cone de 74 graus (o ângulo incluído no alargamento de 37 graus SAE J514) e a sede de 60 graus usada nos sistemas BSP e JIS são sedes usinadas, mas não podem vedar uma contra a outra.
Tópicos que quase cabem. Roscas UNF, Whitworth e métricas podem começar manualmente e depois desgastar, arruinando tanto a conexão quanto a porta.
Uma ponteira escolhida pelo tamanho e não pela construção da mangueira. O diâmetro de crimpagem e o comprimento da luva seguem a construção da mangueira, não apenas o diâmetro nominal.
Torque copiado entre tamanhos. Uma figura que vede uma porca tamanho 08 irá deformar o assento em um tamanho 12 ou deixá-lo solto.
As famílias adequadas que você conhecerá em uma máquina real
A maioria dos acessórios para sistemas hidráulicos vendidos em todo o mundo pertencem a um pequeno número de famílias. A tabela abaixo é um guia de identificação; a primeira coluna é o que você verá impresso em catálogos e desenhos de montagem.
A geometria da sede, o formato da rosca e a referência padrão devem estar de acordo. Combinar qualquer um deles por si só não é suficiente para garantir uma junta estanque.
Família de acessórios (vedação de rosca)
Referência padrão
Uso típico
O que assistir
Macho NPT, rosca cônica com selante
ANSI/ASME B1.20.1
Portos de baixo custo, linhas estáticas
Selante necessário; má escolha sob vibração
Alargamento JIC de 37 graus ("cone de 74 graus")
SAE J514
Equipamentos móveis e industriais
Vedação metal-metal; um assento arranhado vaza
Face plana ORFS com O-ring
SAE J1453
Alta pressão, alta vibração
O O-ring é um item de desgaste, não uma vedação permanente
Cone BSP de 60 graus
ISO 8434-6/BS 5200
Máquinas europeias e asiáticas
Rosca paralela com assento de 60 graus
BSPP com anel de vedação
ISO 1179
Extremidades dos pinos que precisam de vedação hermética
Vedação de elastômero; selante não deve ser usado
Cone métrico de 24 graus
DIN 2353/ISO 8434-1
Sistemas europeus de tubos e mangueiras
As séries L (leve) e S (pesada) não se intercambiam
Cone JIS de 60 graus
JIS B8363
Equipamentos de marca japonesa
Rosca G combinada com assento de 60 graus
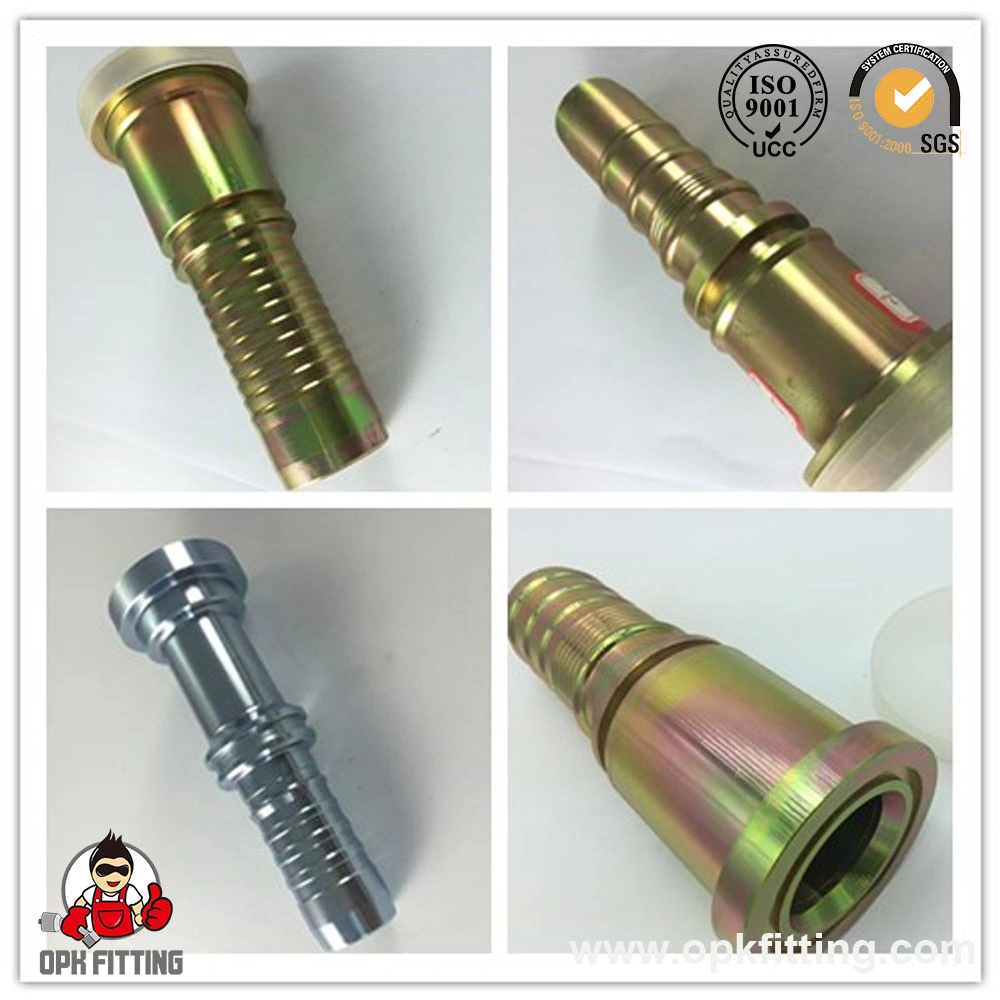
Flange SAE, 3.000 ou 6.000 psi
ISO 6162-1 / ISO 6162-2
Grande furo, alto fluxo e pressão
Os pads Código 61 e Código 62 não são iguais
Mangueira, ponteira e inserto são um conjunto, não três partes
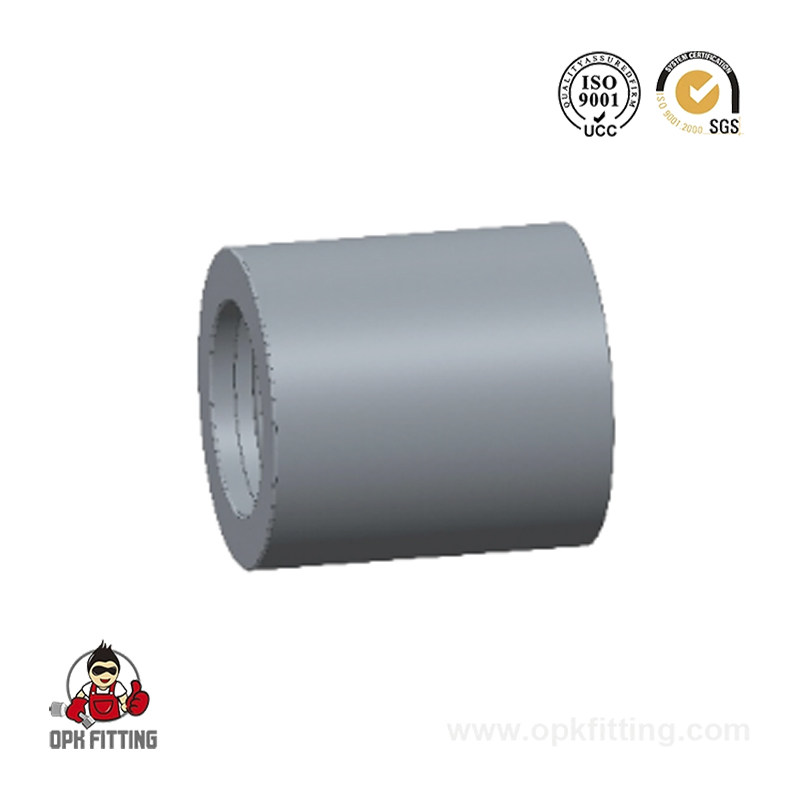
Uma ponteira não é uma luva genérica. Seu diâmetro interno, comprimento da manga e diâmetro de crimpagem são definidos pela construção da mangueira para a qual foi projetada. Uma luva construída para uma mangueira trançada de dois fios, como SAE 100R2AT/EN 853 2SN, não será cravada corretamente em uma mangueira 4SH de quatro espirais, mesmo quando ambas as mangueiras compartilham um furo de 1/2 pol. É por isso que a lista de catálogos ponteiras dimensionadas para cada padrão de mangueira em vez de apenas com furo, e por que o ferrolho e o inserto devem ser encomendados como um par.
Uma montagem estanque à pressão possui quatro elementos trabalhando juntos:
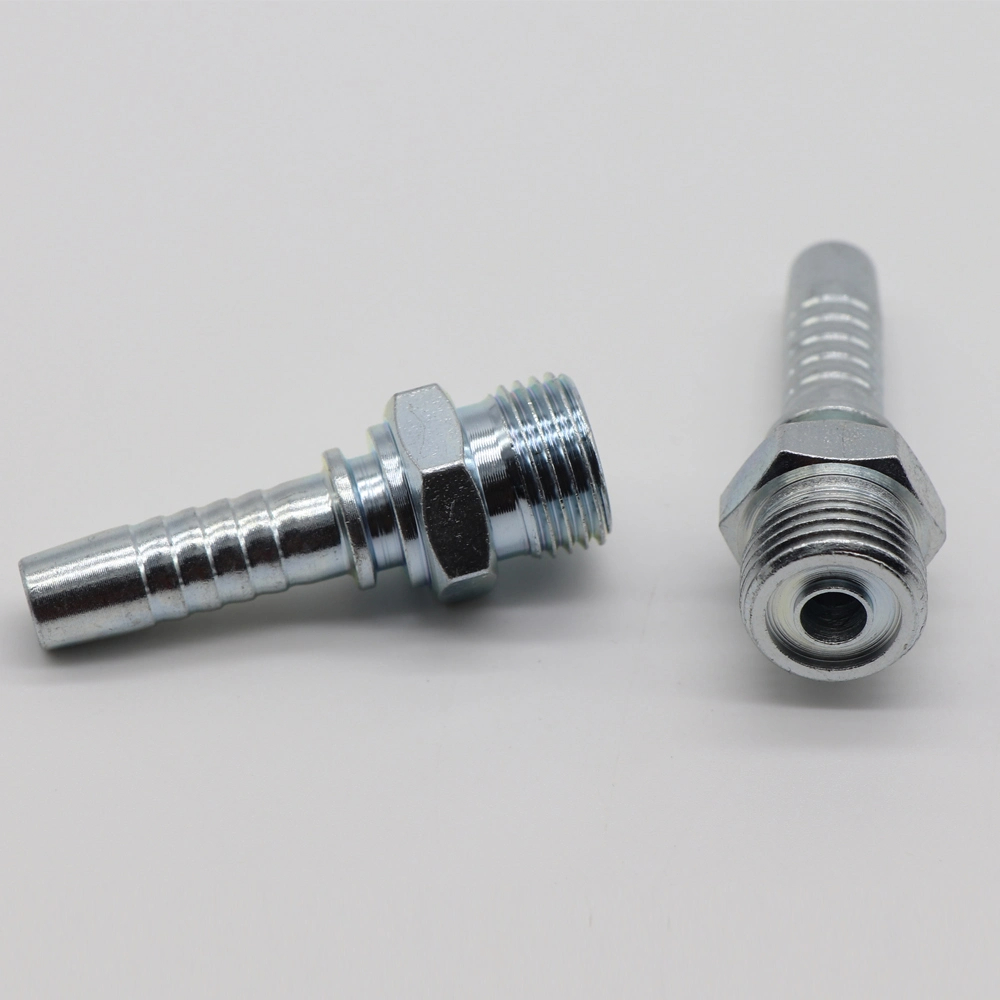
O inserto, cuja haste é compatível com o furo e reforço da mangueira.
A ponteira, cuja crimpagem comprime o reforço naquela haste.
A extremidade da conexão, cuja rosca e sede correspondem à porta.
A própria porta, cuja superfície de vedação deve estar limpa e sem danos.
Vista isométrica explodida: 1 mangueira, 2 virolas, 3 insertos e extremidades de conexão, 4 saliências de porta ou flange.
Mangueira cortada em esquadro e compatível com a série de insertos e ponteiras.
Virola, selecionada por padrão de mangueira e crimpada de acordo com o diâmetro publicado.
Inserção e extremidade de conexão, com a rosca e assento que a porta espera.
Porta limpa e sem rebarbas, com face de vedação que não foi desgastada por encaixe anterior.
Durante a crimpagem, a ponteira comprime a tampa, as camadas de reforço e o tubo interno na haste do inserto em um diâmetro especificado pelo fabricante da mangueira. Perca esse diâmetro em alguns décimos de milímetro e a junta chora sob pressão ou corta o tubo.
Camadas de reforço definem a classe de pressão
A pressão de trabalho da mangueira segue o reforço, não o furo. As três construções mais comuns em equipamentos industriais e móveis situam-se em faixas claramente diferentes.
Duas regras práticas decorrem disso. Primeiro, escolha uma classificação de montagem acima da pressão mais alta que a linha jamais verá, incluindo picos; em equipamentos móveis, os picos de fim de curso da válvula de alívio e do cilindro costumam ser o caso real do projeto, e não a leitura constante do medidor. Em segundo lugar, a classificação da conexão deve ser igual ou superior à classificação da mangueira. Uma mangueira de 6.000 psi aparafusada a um flange de 3.000 psi é uma linha de 3.000 psi.
O design do selo é uma compensação, não uma classificação
Os compradores costumam perguntar qual tipo de vedação é melhor. A questão útil é qual modo de falha o aplicativo pode absorver. A comparação abaixo é uma visão qualitativa de engenharia de duas famílias que são frequentemente consideradas para a mesma máquina; não substitui as classificações de pressão publicadas em SAE J514 e SAE J1453.
Compensações relativas de engenharia em uma escala de 1 a 5; comparação qualitativa, não uma classificação de pressão.
Um flare JIC é simples, não tem elastômero para envelhecer e é rápido de remontar em campo, e é por isso que domina os equipamentos móveis na América do Norte. ORFS adiciona um O-ring em uma face plana, proporcionando melhor vedação em linhas de alta pressão e mais tolerância à vibração, mas exige um O-ring novo e de tamanho correto sempre que a junta é aberta, e a face plana deve estar livre de cortes. Nenhum dos designs perdoa um torque errado.
A maioria das remessas erradas é causada por uma consulta incompleta e não por um erro do fornecedor. Um pedido de compra que contém os seis itens a seguir pode ser cotado e produzido sem uma única pergunta de acompanhamento.
Lado bombordo: formato da rosca, tipo de vedação e uma foto ou medida do paquímetro da sede.
Lado da mangueira: padrão e construção (por exemplo 1SN, 2SN, 4SP, 4SH, R12, R13), furo, tipo de tampa e comprimento de corte.
Configuração final: reta, 45 graus ou 90 graus, mais a orientação de cada extremidade em relação à outra.
Condições de trabalho: pressão de trabalho incluindo picos, faixa de temperatura e fluido transportado.
Material e acabamento do corpo da ferragem, principalmente em ambientes externos ou em áreas de lavagem.
Detalhes do flange quando relevante: tamanho e classe de pressão, porque acessórios de flange para pads de 3.000 psi e pads de 6.000 psi são peças diferentes.
Encomendar a ponteira, o inserto e a mangueira de uma única fonte ao mesmo tempo elimina a variável mais cara de toda a cadeia: uma montagem correspondente que nunca foi verificada no papel.
Instalação e prática de campo
Até mesmo um conjunto correto de peças pode ser instalado em um vazamento. As verificações a seguir cobrem a maioria das falhas prematuras de juntas, e uma visão mais detalhada do estágio de crimpagem está disponível nesta nota sobre como garantir que o instalação de ponteira não falha sob pressão.
Corte a mangueira em esquadro com uma lâmina de dentes finos e nunca deixe pó abrasivo entrar no furo.
Descasque a tampa no comprimento especificado para aquela série de ponteira e mangueira, nem mais nem menos.
Insira a mangueira completamente; uma mangueira que pára alguns milímetros perde a área de contato de crimpagem.
Crimpe com ferramentas calibradas e mantenha a mangueira reta em vez de torcida dentro das matrizes.
Aperte com o torque publicado para esse tamanho de rosca, de preferência com uma chave dinamométrica, e verifique novamente após o primeiro ciclo térmico.
Substitua os O-rings e as vedações coladas sempre que uma junta for aberta; elastômeros reutilizados são uma causa comum de choro.
Perguntas frequentes
Q1. Qual é a diferença entre um cone de 74 graus e um cone de 60 graus?
O "cone de 74 graus" é o ângulo incluído do alargamento de 37 graus definido na SAE J514. Um assento cônico de 60 graus, usado em sistemas BSP e JIS, assenta em um ângulo incluído de 60 graus. Os threads também diferem, UNF contra Whitworth ou G, então os dois não podem ser trocados mesmo que sejam iniciados manualmente.
Q2. Uma conexão de mangueira JIC pode ser usada em uma porta BSPP?
Não. JIC usa rosca UNF com alargamento de 37 graus; O BSPP usa uma rosca Whitworth paralela com assento de 60 graus ou anel de vedação. Forçá-los juntos danifica as roscas e garante vazamento na pressão de trabalho.
Q3. Como escolho a ponteira certa para uma mangueira hidráulica?
Combine a ponteira com o padrão e a construção da mangueira, não apenas com o furo. As mangueiras 1SN, 2SN, 4SP, 4SH, R12 e R13 precisam de sua própria luva, e as mangueiras multiespirais de alta pressão geralmente exigem uma ponteira de intertravamento. Crimpagem de acordo com a tabela de diâmetros publicada para essa série de mangueiras.
Q4. Qual classificação de pressão as conexões do sistema hidráulico devem ter?
A conexão deve ser classificada igual ou superior à pressão de trabalho da mangueira, e o conjunto deve ter uma margem de ruptura de aproximadamente quatro para um, conforme exigido pelos padrões de mangueiras SAE e EN. Sempre verifique também a classificação da porta, pois um flange de 3.000 psi não deve suportar uma conexão de 6.000 psi.
Q5. Por que as conexões hidráulicas vazam logo após a instalação?
As causas comuns são torque excessivo ou insuficiente, um O-ring danificado ou reutilizado, um ângulo de cone incompatível e uma mangueira torcida durante a crimpagem. Rebarbas na extremidade do tubo e falta de selante nas roscas NPT também são frequentes, e nenhuma delas é curada apertando com mais força.
Q6. Um fornecedor pode cobrir acessórios SAE, DIN e JIS?
Sim, desde que a fábrica organize o seu catálogo por família padrão e não apenas por tamanho. A OPK FITTING produz famílias americanas, britânicas, métricas, JIS e flanges juntamente com ponteiras e adaptadores, o que permite um único pedido para uma máquina construída a partir de componentes de padrões mistos.
Os acessórios do sistema hidráulico são uma decisão do sistema. Identifique a porta corretamente, indique o padrão e a construção da mangueira, mantenha o terminal compatível com a inserção e mantenha a classificação de montagem acima da pressão real do sistema. Faça essas quatro coisas e o choro no final do turno deixa de ser um evento normal.